 EN

Verim öğütme devresinin en zayıf halkası tarafından belirlenir
Bir bilyalı değirmen dramatik bir arıza nedeniyle nadiren tonaj kaybeder. Çoğu zaman, besleme boyutu, kağıt hamuru yoğunluğu, bilya şarjı, sınıflandırıcı taşması veya bakım uygulamalarının devreye alma sırasında kullanılan çalışma noktasından uzaklaşması nedeniyle verim beklentilerin altında kalıyor. Değirmen hâlâ aynı hızda dönüyor ve hemen hemen aynı gücü çekiyor ancak her ton daha fazla enerjiye mal oluyor.
Islak ızgara tipi bilyalı değirmen için yararlı başlangıç noktası, güç çekimi, dolaşımdaki yük ve ürün boyutu arasındaki ilişkidir. Devre daha fazla ton itiyor ancak sınıflandırıcı büyük bir kaba akış döndürüyorsa, değirmen serbestliği artırmadan fazladan iş yapıyor demektir. Taşma zaten yeterince inceyse, tonajın arttırılması aşırı taşlamayı ve medya aşınmasını artırabilir.
Üç ölçüm hikayeyi hızlı bir şekilde anlatıyor: saat başına taze yem tonu, taze yem tonu başına kWh ve hedef ağı geçme yüzdesi. Bu üçü birlikte hareket ettiğinde operatör, bir değişikliğin devreyi iyileştirip iyileştirmediğini veya sorunu yalnızca aşağıya mı kaydırdığını anlayabilir.
| Çalıştırma kolu | Neler değişir? | Verimlilik etkisi | Enerji etkisi | Pratik not |
|---|---|---|---|---|
| Besleme boyutu | En iyi boyut ve boyut dağılımı | Daha kalın besleme genellikle taze beslemeyi t/saat azaltır | Değirmenin daha fazla kaba parçacığı kırması gerekiyorsa kWh/t'yi artırır | Değirmen öncesi kırma ve elemeyi kontrol edin |
| Top şarjı | Top doldurma, top boyutu karışımı, makyaj politikası | Çok düşük veya çok yüksek, her ikisi de kararlı kapasiteyi azaltır | Büyük boyutlu toplar gücü artırır ve aşınmayı artırır | Top boyutunu kırılacak en kaba malzemeyle eşleştirin |
| Kağıt hamuru yoğunluğu | Katı madde yüzdesi ve bulamaç viskozitesi | Çok seyreltik veya çok yoğun her ikisi de etkili öğütmeyi azaltır | Viskoz kağıt hamuru çalkalama sırasında gücü boşa harcar | Yoğunluğu tek bir sabit sayıya göre değil, cevher türüne göre ayarlayın |
| Sınıflandırıcı ayarı | Taşma inceliği ve dolaşımdaki yük | Kötü sınıflandırma kaba parçacıkların taşmasına neden olur | Aşırı öğütme ve yüksek devridaim kWh/t artışını sağlar | Sınıflandırıcı kapasitesini dolaşan yüke göre kontrol edin |
Cevher sertliği ve ilerleme boyutu: ilk maliyet etkenleri
Çoğunlukla Bond iş indeksi veya tesise özel öğütme testiyle ifade edilen cevher sertliği, hedef boyuta ulaşmak için gereken enerjiyi belirler. Sert, aşındırıcı bir cevher genellikle aynı ürün inceliğinde yumuşak bir cevherden daha fazla kWh/t tüketecektir. Hata, değirmenleri yalnızca kabuk çapına veya motor gücüne göre karşılaştırmaktır. Aynı güce sahip iki değirmen, cevher değiştiğinde çok farklı davranabilmektedir.
Feed boyutu dağılımı, üst boyut kadar önemlidir. Geniş bir kaba ve ince parçacık dağılımıyla beslenen bir devre hızlı bir şekilde dengelenebilirken, kaba beslemedeki ani bir artış ton başına gücü artırır ve verimi düşürür. Ön eleme ve kontrollü kırma bu değişkenliği azaltır. Birden fazla cevher alanına sahip tesislerde harmanlama, yalnızca maden planıyla değil, değirmenin çalışma noktası da dikkate alınarak planlanmalıdır.
Bakır-altın ve polimetalik projelerinde sertlik, cevher alanına göre kısa aralıklarla değişebilmektedir. Bir alanda iyi performans gösteren bir değirmen, daha sert cevher beslemeye ulaştığında zorluk yaşayabilir. Pratik yanıt, etiket kapasitesini takip etmek değil, bilya şarjını, hamur yoğunluğunu ve sınıflandırıcı ayar noktalarını belirli enerjiyi tanımlanmış bir bant içinde tutacak şekilde ayarlamaktır.
Şunu kullanın: taşlama ekipmanı seçim kılavuzu değirmen boyutlarını cevher test çalışmasıyla karşılaştırırken. Aşırı güce sahip bir değirmen daha sert cevheri işleyebilir, ancak bilya şarjı ve hızı değişmeden bırakılırsa daha yumuşak cevher üzerinde düşük verimle çalışabilir.
Değirmen hızı, dolum derecesi ve bilya şarjı
Freze hızı genellikle kritik hızın yüzdesi olarak ifade edilir. Düşük hızlarda medya yükü kayma ve basamaklanma eğilimi gösterir; daha yüksek hızlarda darbe ve yıpranma artar. Çoğu ıslak ızgaralı bilyalı değirmen, hem darbenin hem de aşınmanın meydana geldiği bir aralıkta çalışır, ancak en iyi nokta, besleme boyutuna ve ürün hedefine bağlıdır. Kaba beslemeye uygun bir hız, hassas serbestleştirmeye ihtiyaç duyan bir devreye uygun olmayabilir.
Doldurma derecesi güç çekişini ve alıkonma süresini etkiler. Çok düşük bir şarj daha az taşlama etkisine ve daha fazla gömlek aşınmasına neden olur; Çok yüksek bir ücret, medyanın serbest yolunu azaltabilir ve üretimde orantılı bir kazanç olmaksızın gücü artırabilir. Top boyutu dağılımı, kırılması gereken en iri parçacıklarla eşleşmelidir. Büyük bilyalar kaba beslemeyi işlerken, daha küçük bilyalar ince öğütmeyi iyileştirir.
Aşınmış bilyalar ve gömlekler şarj profilini kademeli olarak değiştirir. Hizmete alma sırasında dengelenmiş bir değirmen, eğer telafi topu uygulaması tutarsızsa pratikte gereğinden az veya fazla şarj edilebilir. Günlük top ekleme kayıtları ve haftalık güç çekiş kontrolleri, ara sıra yapılan görsel incelemelerden daha faydalıdır.
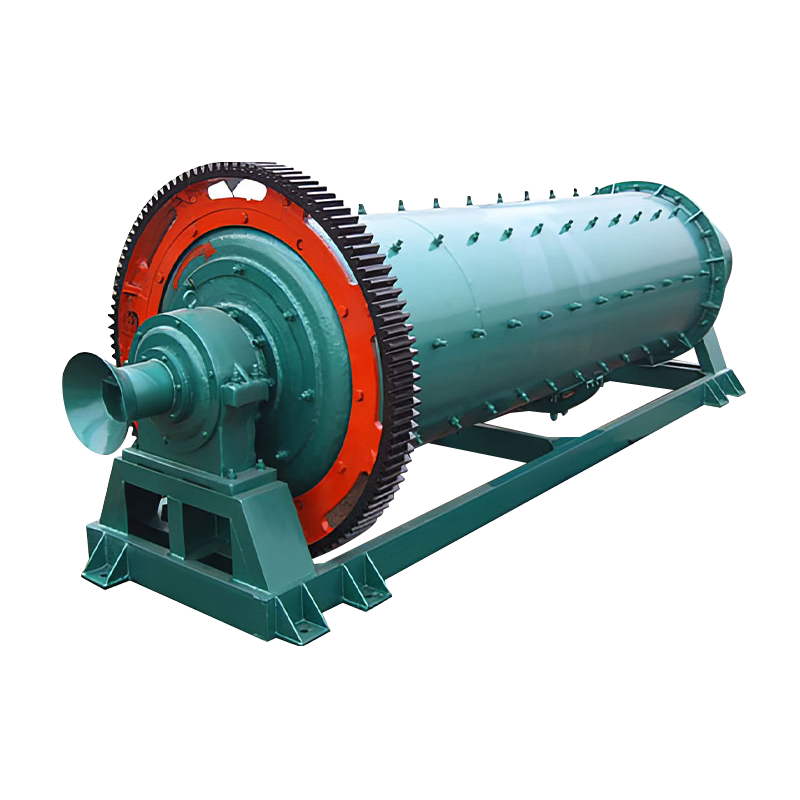 Islak Izgaralı Tip Bilyalı Değirmen Düşük çamurlu tahliyesi, aşırı öğütmeyi azaltmak için nitelikli malzemenin dışarı çıkmasını hızlandırır ve öğütme devrelerinde yük profilinin ve kağıt hamuru yoğunluğunun korunmasına yardımcı olur. Ürünü Görüntüle →
Bilya şarjının kararlı verim üzerindeki gösterge etkisi
Kağıt hamuru yoğunluğu, viskozite ve sınıflandırıcı performansı
Kağıt hamuru yoğunluğu, ortam ve parçacıkların nasıl etkileşime girdiğini kontrol eder. Çok seyreltikse parçacıklar değirmenden çok hızlı geçer; çok yoğun olduğunda bulamaç viskoz hale gelir, topları kaplar ve sınıflandırmayı yavaşlatır. Hedef her cevher için tek bir rakam değil. Bu, özgül ağırlığa, kil içeriğine ve halihazırda mevcut olan ince taneciklerin miktarına bağlıdır. Yoğunluk ayar noktalarını değiştirmeden cevheri değiştiren bir tesis, genellikle nedenini anlamadan üretim dalgalanmaları görür.
Bir spiral sınıflandırıcı veya başka bir sınıflandırma cihazı devridaim yükünü ayarlar. Sınıflandırıcının aşırı yüklenmesi durumunda kaba parçacıklar taşma raporunu verir ve ince parçacıklar değirmene geri döner. Her iki sonuç da enerji israfına neden olur. Sınıflandırıcının boyutu yalnızca taze yem için değil, dolaşımdaki yük için de ayarlanmalıdır. Taşma seyrelmesi, savak yüksekliği ve spiral hızının tümü kesme noktasını etkiler.
Değişken cevherli tesislerde, değirmenin veya sınıflandırıcının önündeki çamur karıştırma tankı, kısa süreli yoğunluk dalgalanmalarını azaltabilir. Tutarlı besleme yoğunluğu, operatörün sabit bir bilya şarjı ve sınıflandırıcı taşması tutmasına yardımcı olur. Ayrıca, üretimdeki değişiklikler yukarı yöndeki artışlardan ziyade amaçlanan ayarlamayla ilişkilendirilebileceği için deneme sonuçlarına güvenmeyi de kolaylaştırır.
 Kapalı Devre Taşlama için Spiral Sınıflandırma Ekipmanları Tek veya çift spiralli sınıflandırıcılar kaba kumu değirmene geri döndürür ve kapalı devre öğütmede stabil sınıflandırmayı destekler. Ürünü Görüntüle →
 XB Tipi Bulamaç Karıştırma Tankı Partikülleri askıda tutmak ve reaktiflerle temas halinde tutmak için yüzdürmeden önce bulamacı karıştırır ve sınıflandırmadan önce besleme yoğunluğunun dengelenmesine yardımcı olur. Ürünü Görüntüle →
Dolaşan yük ve ürün inceliği
Sirkülasyon yükü, sınıflandırıcının geri dönüşünün taze beslemeye oranıdır. Orta düzeyde bir sirkülasyon yükü, değirmene kaba parçacıkları öğütme şansı verir. Çok düşükse değirmen malzemeyi yeterince uzun süre tutamayabilir; çok yüksekse pompalama ve sınıflandırma ekipmanının aşırı yüklenmesiyle devre dengesiz hale gelebilir. Doğru aralık cevher sertliğine, sınıflandırıcı tipine ve hedef öğütmeye bağlıdır.
Ürün inceliği alışkanlığa değil özgürlüğe bağlanmalıdır. Aşağı yöndeki yüzdürme veya süzme aşaması, hedef minerali daha kaba bir öğütmeyle kurtarırsa, ekstra incelik, enerjiye mal olur ve toparlanmaya zarar veren balçıklar oluşturabilir. Doğru hedef, geri kazanım ve konsantre derecesini karşılayan en kaba öğütmedir. Cevher mineralojisi değiştiğinde bu hedef gözden geçirilmelidir.
Basit bir test kullanın: taze besleme ve öğütme hızını sabit tutun, bir sınıflandırıcı ayarını değiştirin ve devre stabil hale geldikten sonra taşma inceliğini, dolaşım yükünü ve kWh/t'yi kaydedin. Test başına bir değişiklik, neden ve sonucun karıştırılmasını önler. Devre makul bir süre içinde dengelenemiyorsa sorun, değirmenin kendisinden ziyade besleme değişimi veya sınıflandırıcı kapasitesi olabilir.
Enerji kullanımı: spesifik enerji, güç çekimi ve öğütme ortamı
Spesifik enerji, verimi maliyete bağlayan ölçümdür. Güç çekişi tek başına yanıltıcı olabilir: yüksek güç çeken bir değirmen verimli bir şekilde öğütüyor olabilir veya yoğun bir hamuru çok az boyut küçülterek çalkalıyor olabilir. Yararlı rakam, belirtilen ürün inceliğinde taze yem tonu başına kWh'dir. Bu sayı, bir tesisin bir haftayı diğeriyle karşılaştırmasına ve farklı işletme stratejilerini adil bir şekilde karşılaştırmasına olanak tanır.
Medya tüketimi enerji maliyetinin bir parçasıdır. Büyük boyutlu toplar darbeyi artırır, aynı zamanda aşınmayı ve güç tüketimini de artırır. Küçük boyutlu bilyalar kaba parçacıkları kırmada başarısız olabilir ve bu da dolaşımdaki yükü artırır. Dengeli bir makyaj politikası, topun hücumunu hedef boyut dağılımında tutar. Aşınma oranı, kırılma ve freze gücü dahil edildiğinde en ucuz bilya her zaman en düşük maliyetli seçim değildir.
Astar profili de önemlidir. Aşınmış gömlekler yükün kaldırma ve atışını değiştirir. Bir değirmen, güç çekişi dikkat çekecek kadar değişmeden önce üretim hacmini kaybedebilir. Astar denetimi yalnızca görünür aşınmayla değil, üretim eğilimleriyle de ilişkilendirilmelidir. Orijinal hücum hareketini eski haline getiren bir astar değişikliği, top ilavesindeki artıştan daha hızlı bir şekilde kendini amorti edebilir.
Yalnızca değirmen yemini değil, taze yemi de ölçün
Dolaşan yük, taze tonaj düşerken değirmen yeminin sağlıklı görünmesini sağlayabilir. Her zaman taze beslemeye göre kWh/t'yi hesaplayın.
Bir seferde bir değişkeni tutun
Hızın, yoğunluğun ve top hücumunun birlikte değişmesi, hangi değişikliğin işe yaradığını veya zarar verdiğini bilmeyi imkansız hale getiriyor.
Sınıflandırıcı taşmasını izleyin
Taşma inceliği sadece değirmenin değil tüm devrenin ürünüdür. Kaba bir taşma, sınıflandırıcının aşırı yüklenmesine işaret edebilir.
Medya aşınmasını boyuta göre izleyin
Top boyutu dağılımı yavaşça kayar. Periyodik beden kontrolleri, makyaj uygulamasının hedef profili tutturup tutmadığını ortaya çıkarır.
Liner tasarımı, bakımı ve işletme disiplini
Astarlar kabuğu korumaktan fazlasını yapar. Yükü kaldırırlar ve taşlama hareketini şekillendirirler. Aşınmış bir astar medyanın kaldırma yüksekliğini azaltabilir, darbe noktasını değiştirebilir ve kaymayı artırabilir. Sonuç olarak, genellikle belirgin bir alarm olmaksızın, daha düşük verim veya daha yüksek özgül enerji elde edilir. Bakım planlaması, astar aşınmasını yalnızca takvim aralıklarıyla değil, üretim ve güç eğilimleriyle de karşılaştırmalıdır.
Öğütme devresi disiplini küçük ayrıntılarda kendini gösterir: bilya ekleme kayıtları, yoğunluk kontrolleri, sınıflandırıcı incelemeleri, pompa aşınması, elek durumu ve örnekleme sıklığı. Vardiya başına bir kez taşma numunesi alan bir tesis, aşağı yöndeki toparlanmayı etkileyen kısa vadeli gezileri kaçırabilir. Yalnızca değirmen gücünü kontrol eden bir tesis, halihazırda verimi sınırlayan artan dolaşım yükünü gözden kaçırabilir.
Operatörün tepkisi de önemlidir. Cevherin sertliği arttığında en kolay tepki genellikle top eklemek veya yoğunluğu artırmaktır. Bu geçici olarak yardımcı olabilir ancak aynı zamanda sınıflandırıcının aşırı yüklenmesine veya aşınmanın artmasına da neden olabilir. Sert cevher, ıslak cevher ve ince cevher için yazılı bir müdahale planı, taşma değiştikten sonra tepki vermek yerine devreyi sabit bir aralıkta tutar.
Islak ızgaralı bilyalı değirmen satın alırken nelere dikkat edilmelidir?
Alıcılar yalnızca ekipman modelini değil, görevi de belirtmelidir. Yararlı bilgiler arasında tasarım taze besleme t/h, cevher kütle yoğunluğu, Bağ iş indeksi aralığı, besleme boyutu dağılımı, hedef ürün inceliği, beklenen dolaşım yükü, mevcut güç ve sınıflandırma yöntemi yer alır. Yalnızca kabuk çapına göre seçilen bir değirmen, bir cevher için büyük, bir sonraki için küçük boyutlu olabilir.
Spesifikasyon aynı zamanda işletim penceresini de tanımlamalıdır. Minimum kararlı verim nedir? Bu üretim hacminde hangi ürün boyutunun tutulması gerekir? Tasarım noktasında ne kadar güç çekilmesi bekleniyor? Hangi top şarjı ve hız aralığı kullanılmalıdır? Bu ayrıntılar devreye almayı ve daha sonra optimizasyonu çok daha kolay hale getirir.
| Kontrol et | Hedef veya gösterge | Neden önemli? |
|---|---|---|
| Besleme boyutu distribution | Sabit üst boyut ve kontrollü ince taneler | Yem varyasyonu deneme değişikliğinin etkisini gizleyebilir |
| Top şarjı and ball size mix | Seçilen çalışma aralığı dahilinde | Şarj durumu güç çekişini ve taşlama işlemini etkiler |
| Kağıt hamuru yoğunluğu | Cevher türü için tutarlı yüzde katı madde | Yoğunluk değişiklikleri viskoziteyi ve sınıflandırmayı değiştirir |
| Sınıflandırıcı taşması | Kontrol ağını geçen hedef yüzde | Ürün inceliği öğütmeyi aşağı yöndeki geri kazanıma bağlar |
| Dolaşan yük | Sağlam ve ekipman kapasitesi dahilinde | Aşırı devridaim pompalara ve sınıflandırıcılara aşırı yük getirebilir |
| Spesifik enerji | Belirtilen ürün inceliğinde kWh/t | Üretim kazanımlarının gerçek mi yoksa maliyetli mi olduğunu gösterir |
Pratik bir verim ve enerji kontrol listesi
Yararlı bir deneme istikrarlı bir temel ile başlar. Devreyi, taze beslemeyi, güç tüketimini, taşma inceliğini, dolaşımdaki yükü ve yoğunluğu toplayacak kadar uzun süre mevcut ayarlarda çalıştırın. Daha sonra bir çalıştırma kolunu değiştirin ve işlemi tekrarlayın. Amaç tek bir mükemmel sayı bulmak değil, cevher veya ürün talebi değiştiğinde devrenin nasıl tepki vereceğini anlamaktır.
- Taze besleme t/h ve değirmen gücünü aynı anda kaydedin.
- Toplam değirmen beslemesini değil, taze beslemeye göre kWh/t'yi hesaplayın.
- Her test noktasında sınıflandırıcı taşma inceliğini kontrol edin.
- Hızı değiştirmeden önce bilya şarjını ve astarın durumunu kontrol edin.
- Testlerin ilk turu sırasında hamur yoğunluğunu sabit tutun.
- Sonuçları tek bir aylık ortalamaya göre değil cevher alanına göre karşılaştırın.
Proje deneyimi gerçekçi beklentilerin belirlenmesine yardımcı olur. bir bakır-altın pirit projesi örneğin sertlik ve sülfür içeriği, üretim miktarı ile hedef öğütme arasındaki dengeyi değiştirebilir. Operasyon ekibinin, sınıflandırıcıyı kapasitesinin üzerine çıkarmadan bu değişiklikleri kapsayan bir müdahale planına ihtiyacı var.
Devre tasarımı için değirmen, sınıflandırıcı, bulamaç karıştırma ve besleme sistemi tek bir ünite olarak ele alınmalıdır. Zayıf sınıflandırıcıya sahip güçlü bir değirmen istikrarlı bir üretim sağlamayacaktır. Tutarsız besleme yoğunluğuna sahip, iyi boyutlandırılmış bir sınıflandırıcı da zorlanacaktır. En güvenilir kazanımlar genellikle önce değişkenliğin azaltılması, ardından çalışma noktasının sıkılaştırılmasıyla elde edilir.
SSS: Bilyalı değirmen verimi ve enerji soruları
Düşük bilyalı değirmen veriminin en yaygın nedeni nedir?
Yem boyutu varyasyonu ve kötü sınıflandırma yaygın nedenlerdir. Kaba besleme öğütme yükünü artırırken, aşırı yüklenmiş bir sınıflandırıcı ince malzemeyi geri getirir ve kaba parçacıkları taşmaya gönderir. Her ikisi de istikrarlı bir ürün sunmadan değirmenin daha fazla çalışmasına neden olur.
Verimi artırmak için topun şarjını artırmalı mıyım?
Yalnızca değirmenin tasarlanan aralığı dahilinde. Daha yüksek bir şarj, güç tüketimini artırabilir ve kısa bir süre için öğütmeyi iyileştirebilir, ancak aynı zamanda ortam için serbest yolu da azaltabilir ve sınıflandırıcıya aşırı yük bindirebilir. Değişimden önce ve sonra spesifik enerjiyi ve taşma inceliğini kontrol edin.
Kağıt hamuru yoğunluğu enerji kullanımını nasıl etkiler?
Çok seyreltilirse parçacıklar çok hızlı geçer. Çok yoğun olduğunda bulamaç viskoz hale gelir, bu da çalkalamada gücün boşa harcanmasına ve sınıflandırmanın yavaşlamasına neden olur. En iyi yoğunluk, cevherin özgül ağırlığına, ince tane içeriğine ve sınıflandırıcı performansına bağlıdır.
Bir bilyalı değirmen hangi ürün inceliğini hedeflemelidir?
Hala aşağı yönlü geri kazanım ve konsantre derecesini karşılayan en kaba öğütmeyi hedefleyin. Ekstra incelik, enerjiye mal olur ve toparlanmayı azaltan ince tabakalar oluşturabilir. Cevher mineralojisi değiştiğinde hedef gözden geçirilmelidir.
Top boyutu dağılımı ne sıklıkla kontrol edilmelidir?
Makyaj topu antrenmanında sürüklenmeyi yakalayacak kadar düzenli olarak kontrol edin. Stabil bir devre için aylık veya üç aylık kontrol uygun olabilirken, değişken cevher veya yüksek aşınma oranları daha sık kontrol gerektirebilir. Kontrolü güç tüketimi ve üretim eğilimleriyle eşleştirin.


